
كيفية تصنيع قضبان الحفر الهيدروليكية لحفر الصخور بشكل موثوق
قد يبدو قضيب الحفر الهيدروليكي كأنبوب فولاذي بسيط، ولكنه في الواقع جزءٌ بالغ الدقة من نظام حفر الصخور. فهو ينقل طاقة الصدم القوية، والدوران، ووسائط التنظيف، وقوة التغذية عبر سلسلة الحفر، مع الحفاظ على استقامته ومقاومته للإجهاد.
في عمليات التعدين، واستخراج المحاجر، وحفر الأنفاق، وحفر البنية التحتية، يربط قضيب الحفر مثقاب الصخور بالريشة. إذا انحنى القضيب، أو تآكل بشكل مفرط، أو تضررت أسنانه، أو انكسر تحت الضغط، يتوقف الحفر فورًا. وقد ينتج عن ذلك ضياع وقت الإنتاج، وتلف الأدوات، وأعمال الإصلاح، وحفرة غير صالحة للاستخدام.
لهذا السبب، تُصنع قضبان الحفر الهيدروليكية عالية الجودة من خلال سلسلة مُحكمة من الفحص والتشكيل والمعالجة الحرارية والتقويم والحماية من التآكل. تُساهم كل خطوة في الأداء النهائي للقضيب في موقع العمل.
بدءاً من الفولاذ المجوف للحفر
تبدأ عملية التصنيع باستخدام فولاذ الحفر المجوف. وعلى عكس قضبان الفولاذ الصلبة، يحتوي الفولاذ المجوف على فتحة تنظيف داخلية تسمح بمرور الهواء أو الماء عبر سلسلة الحفر وإزالة نواتج الحفر من قاع الحفرة.
قبل بدء الإنتاج، يجب فحص كل أنبوب فولاذي. وتُعدّ استقامته بالغة الأهمية. فإذا كان الأنبوب الوارد مُقوّسًا بشكل مفرط، يجب تصحيحه قبل إجراء أي عمليات تشغيل أو معالجة حرارية إضافية. إنّ البدء بأنبوب مستقيم ومتناسق يُساعد على تقليل الانحراف النهائي ويُحسّن دقة الثقوب أثناء الحفر.
تُستخدم معدات تقويم النقاط الهيدروليكية عادةً في هذا العمل. تعمل الدعامات القابلة للتعديل على تثبيت القضيب، ويتم تطبيق ضغط مُتحكم به عند نقاط مُحددة لتصحيح الانحناء. تتطلب هذه العملية عناية فائقة لأن القوة الزائدة قد تُسبب تلفًا موضعيًا أو إجهادًا مُتبقيًا.
لا يقتصر الهدف على جعل القضيب يبدو مستقيماً فحسب، بل يهدف أيضاً إلى ضمان دوران القضيب بسلاسة، ونقل الطاقة بكفاءة، والمساعدة في إبقاء مثقاب الحفر على مسار الثقب المقصود.
تشكيل جسم قضيب الحفر وأجزاء الخيوط
بعد فحص قضيب الحفر وتقويمه، ينتقل إلى مرحلة التشغيل الآلي. وتعتمد هذه المرحلة تحديداً على تصميم القضيب، ونظام الخيوط، ونوع الوصلة، وقدرات الشركة المصنعة.
تُعدّ الأجزاء الملولبة بالغة الأهمية لأنها تربط قضيب الحفر بمحول الساق، وجلبة التوصيل، وريشة الحفر. يجب أن تتحمل هذه الوصلات الصدمات والدوران المتكرر دون أن تتفكك أو تتآكل أو تفقد دقتها الأبعادية.
قد تُجرى عملية التشكيل بالضغط لمنطقة السن اللولبي قبل عملية التشغيل الآلي. تزيد هذه العملية من مساحة المقطع العرضي للمادة في منطقة التوصيل، مما يوفر كمية أكبر من المادة للسن اللولبي ويُحسّن من قوة منطقة الوصل. وبحسب التصميم، قد يستخدم المصنّعون أيضًا اللحام الاحتكاكي لربط محول ملولب أو قسم طرفي بجسم القضيب.
يمكن استخدام اللحام الاحتكاكي بطريقتين شائعتين. في إحداهما، يتم وصل المكون النهائي أولاً ثم تشكيل السن اللولبي النهائي. أما في الأخرى، فيتم تشكيل جزء السن اللولبي قبل وصل المكون الملحوم احتكاكياً بجسم القضيب. وتعتمد الطريقة الأمثل على تصميم المنتج، ومستوى جودة اللحام، وتسلسل عمليات التشغيل، ومتطلبات مراقبة الجودة.
بعد عمليات التشكيل أو اللحام، تقوم مخارط النسخ الهيدروليكية أو مخارط CNC بتشكيل المظهر الخارجي وهندسة السن اللولبي. وتُعدّ دقة أبعاد السن اللولبي أمراً بالغ الأهمية، إذ قد يؤدي عدم ملاءمة السن اللولبي إلى انخفاض نقل الطاقة، وتسارع التآكل، وصعوبة الفصل، أو فشل الوصلة مبكراً.
قد تشمل عمليات التشغيل الإضافية فتحات المقابض، وأسطح المفاتيح، أو الميزات المتعلقة بالتشغيل. ويمكن لعملية الطحن الأفقي أن تُنتج هذه التفاصيل بموقع وحجم ثابتين.
تحضير السطح قبل المعالجة الحرارية
قبل المعالجة الحرارية، يجب تنظيف سطح القضيب. ويُستخدم السفع الرملي أو السفع بالخردق عادةً لإزالة الزيت والقشور ونواتج الأكسدة من جسم القضيب.
تُعدّ هذه الخطوة مهمة لأن تلوث السطح قد يؤثر على اتساق المعالجة الحرارية ويجعل الفحص اللاحق أكثر صعوبة. كما يسمح السطح النظيف للمصنّع بتحديد عيوب التصنيع الواضحة، أو عدم انتظام اللحام، أو تلف السطح قبل دخول القضيب إلى الفرن.
لا يقتصر تحضير السطح على الجانب التجميلي فحسب، بل يدعم المعالجة الحرارية المتكررة، ونتائج أفضل في عملية التشكيل بالدق، وحماية أكثر فعالية من التآكل بعد الإنتاج.
المعالجة الحرارية لمقاومة التآكل وقوة التحمل
تُعدّ المعالجة الحرارية من أهم مراحل تصنيع قضبان الحفر. تُصنع قضبان الحفر الهيدروليكية عادةً من فولاذ منخفض الكربون وعالي السبائك، يُقسّى بالهواء، أو من أنواع أخرى من الفولاذ السبائكي المُختار لقدرته على تكوين طبقة خارجية صلبة مع الحفاظ على لبّ متين.
هناك طريقتان شائعتان للمعالجة وهما الكربنة والتصليد السطحي بالحث.
تُثري عملية الكربنة سطح القضيب بالكربون في جو فرن غني بالكربون. تُنتج هذه العملية طبقة مقاومة للتآكل على السطح الخارجي للقضيب، وتبعًا لنوع العملية، داخل جدار فتحة التنظيف. بعد الكربنة، يُبرّد القضيب ويُقسّى لتحقيق التوازن المطلوب بين صلابة السطح ومتانة اللب.
تصف المقالة الأصلية درجة حرارة كربنة تبلغ حوالي 925 درجة مئوية، وتقدم مرجعًا لصلابة السطح يتراوح بين 58 و60 على مقياس روكويل C، مع صلابة مركزية تقارب 43 على مقياس روكويل C. ينبغي التعامل مع هذه الأرقام كأمثلة توضيحية للعملية وليست مواصفات عامة. يجب تأكيد الإعدادات الفعلية من قبل مهندسين مؤهلين في مجال المعالجة الحرارية، وذلك بناءً على نوع الفولاذ، وأبعاد القضيب، ومتطلبات عمق التصليد، ومعايير الإنتاج المحلية.
تستخدم عملية التصليد السطحي بالحث التسخين عالي التردد، متبوعًا بالتبريد السريع والتطبيع، لتصليد مناطق محددة. يمكن معالجة جسم القضيب أولًا، ثم معالجة أجزاء السن اللولبي لاحقًا. يتيح هذا الأسلوب للمصنعين تركيز التصليد في المناطق الأكثر عرضة للتآكل مع الحفاظ على المتانة في المناطق الأخرى.
يمكن لكلا الطريقتين إنتاج قضبان حفر موثوقة عند التحكم بها بشكل صحيح. ويعتمد الاختيار على العمر الافتراضي المطلوب، وظروف الصخور، وعمق الحفر، وتصميم القضيب، والمعدات المتاحة، والأهداف الاقتصادية.
الصقل بالخردق ومعالجة الثقوب الداخلية
بعد المعالجة الحرارية، قد يخضع القضيب لعملية التشكيل بالدق. تتضمن هذه العملية قذف السطح بكرات فولاذية صغيرة أو مواد أخرى لإحداث إجهاد انضغاطي مفيد في الطبقة الخارجية.
بالنسبة لقضبان الحفر، يمكن أن يساعد التشكيل بالخردق على تحسين مقاومة الإجهاد عن طريق تقليل تأثير العيوب السطحية الصغيرة. ونظرًا لأن القضيب يتعرض للصدمات والدوران المتكرر، فإن أداء مقاومة الإجهاد يُعدّ مصدر قلق بالغ.
قد تخضع فتحة التنظيف أيضًا لمعالجة داخلية بالرصاص. يتعرض سطحها الداخلي للهواء عالي السرعة والماء ونواتج الحفر الكاشطة. تحسين حالة سطحها يُسهم في إطالة عمرها التشغيلي وتقليل احتمالية حدوث مشاكل ناتجة عن التآكل الداخلي.
يجب التحكم في العملية بعناية. قد يؤدي حجم الرش غير المناسب، أو شدته، أو تغطيته، أو تحضير السطح بشكل غير صحيح إلى تقليل الفائدة أو إحداث تلف غير مرغوب فيه للسطح.
التسوية النهائية والفحص
قد تُسبب المعالجة الحرارية تغييرات طفيفة في الأبعاد أو تشوهاً. ولهذا السبب، غالباً ما تخضع القضبان المُصنّعة لعملية تقويم دقيقة بعد المعالجة الحرارية والتشكيل بالخردق.
تساعد آلة تقويم هيدروليكية مزودة بمؤشر قياس على ضمان استقامة القضيب وفقًا للتفاوتات المطلوبة. فالاستقامة ضرورية لاستقرار الدوران وجودة الثقوب. أما القضيب ذو الانحراف المفرط فيؤدي إلى زيادة الاهتزاز، وتسريع تآكل السن اللولبي، والمساهمة في انحراف الثقوب.
ينبغي أن يشمل الفحص النهائي التحقق من:
الطول الإجمالي والقطر الخارجي
شكل الخيط وملاءمة الخيط
استقامة القضيب وانحرافه
حالة السطح
صلابة المعالجة الحرارية
حالة فتحة التصريف
سلامة اللحام عند استخدام اللحام الاحتكاكي
تغطية الحماية من التآكل
بالنسبة للتطبيقات الصعبة، قد يستخدم المصنعون أيضًا اختبارات إضافية غير مدمرة أو فحوصات معدنية للتحقق من جودة اللحامات وعمق الطبقة الخارجية وحالة المواد الداخلية.
الحماية من التآكل والتخزين
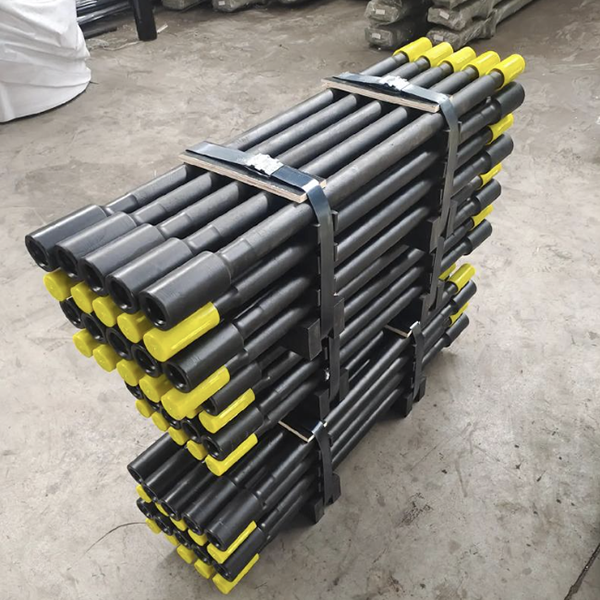
تتمثل المرحلة الأخيرة في الحماية من التآكل. يمكن تطبيق طبقات أو زيوت خاصة مضادة للتآكل على السطح الخارجي للقضيب وفتحة التنظيف الداخلية. يحمي هذا الأداة أثناء النقل والتخزين وفترات عدم الاستخدام.
يمكن أن يؤدي التآكل إلى تلف السنون، وتقليل جودة الوصلات، وتكوين حفر قد تصبح نقطة بداية للإجهاد. لذا، يُعد التغليف السليم والتخزين الجاف وحماية السنون جزءًا من الحفاظ على جودة قضبان الحفر بعد التصنيع.
خاتمة
لا تقتصر عملية إنتاج قضبان الحفر الهيدروليكية على مجرد القطع والتشكيل. بل يعتمد أداؤها النهائي على فحص المواد، وتقويمها، وتصنيعها بدقة، ومعالجتها الحرارية المتحكم بها، وتقوية سطحها، ومحاذاتها النهائية، وحمايتها من التآكل.
بالنسبة لشركات الحفر، تُقاس قيمة قضيب الحفر بمدى دقة قياس المسافة المقطوعة، واستقامة الثقب، وتقليل وقت التوقف، وخفض التكلفة الإجمالية للحفر. أما بالنسبة للمصنعين، فإن التحكم المتسق في عملية الإنتاج هو الأساس لتوفير قضبان حفر قادرة على تحمل ظروف حفر الصخور الصعبة.



