لماذا تحدد المعالجة الحرارية ما إذا كان مثقاب الزر الملولب سيصمد أمام المهمة؟
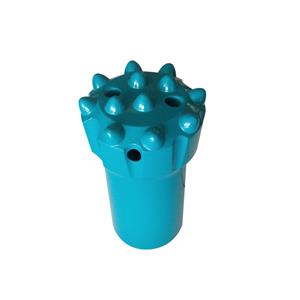
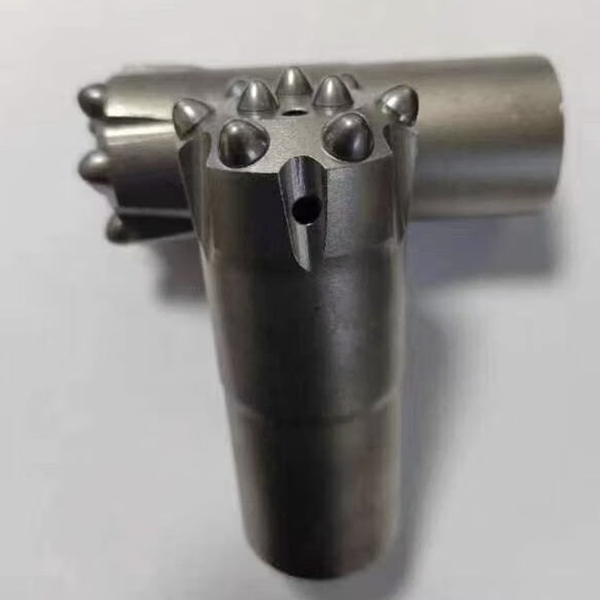
قد تبدو لقمة الزر الملولبة مثالية عند خروجها من المصنع. فالخيوط نظيفة، وأزرار الكربيد مثبتة بإحكام، وسطح الجسم أملس.
ثم يمر تحت الأرض.
بعد ساعات قليلة من الحفر الشاق، قد يختلف الوضع تمامًا. فبعض المثاقب تحافظ على قطرها، وتُبقي الأزرار ثابتة، وتعود جاهزة للعمل مرة أخرى. بينما يُصاب مثقاب آخر بتلف في السن اللولبي، أو تشققات في جسمه، أو تآكل غير طبيعي، أو ارتخاء في الحشوات قبل وقت طويل من توقع أي شخص لذلك.
لا يكون الفرق واضحاً دائماً من الخارج. غالباً ما يعتمد الأمر على المعالجة الحرارية.
بالنسبة لريشة الحفر ذات الزر الملولب، لا تُعد المعالجة الحرارية خطوة تجميلية نهائية، بل هي العملية التي تحدد ما إذا كان جسم الريشة الفولاذي يتمتع بالتوازن الأمثل بين القوة والمتانة ومقاومة التآكل ومقاومة الإجهاد اللازم لحفر الصخور عالي التأثير.
إذا أخطأت في تحقيق هذا التوازن، فقد يفشل تصميم البت الجيد في الميدان.
يعيش الجسم الصغير تحت ضغط مستمر
يُعدّ حفر الصخور عملاً شاقاً. فكل ضربة من مثقاب الصخور تُرسل موجة إجهاد عبر وصلة الساق، وقضيب الحفر، واللولبة، وجسم المثقاب. وفي الوقت نفسه، يدور المثقاب، وتقوم حشوات الكربيد بسحق الصخور وقطعها، ويحمل التدفق الناتج عن الاحتكاك نواتج الحفر عبر السطح والأخاديد.
يجب أن يتحمل جسم لقمة الزر الملولبة كل ذلك.
يجب أن يتمتع المثقاب بصلابة كافية لمقاومة التآكل حول الخيوط، وفتحات التنظيف، ومقاعد الأزرار. كما يجب أن يتمتع بمتانة كافية لتجنب التشقق الهش عند الصدمات. فإذا كان ليناً جداً، يتآكل المثقاب بسرعة. وإذا كان صلباً جداً، فقد يصبح جسمه عرضة للتشقق عند اشتداد ظروف الحفر.
ولهذا السبب يجب إدارة المعالجة الحرارية كعملية تصنيع مضبوطة، وليس كوصفة عامة.
تُعدّ التركيبة الكيميائية للصلب مهمة. كما أن شكل المِثقاب ومقطعه العرضي الفعال مهمان أيضاً. كذلك، فإن جو الفرن، ومعدل التسخين، ومدة التسخين، وطريقة التبريد السريع، ودورة التلدين، كلها عوامل مؤثرة. تغيير أحد هذه المتغيرات دون فهم المتغيرات الأخرى قد يؤدي إلى انحراف الخصائص النهائية عن متطلبات التصميم.
ابدأ بالصلب، وليس بالفرن
تبدأ عملية المعالجة الحرارية قبل وقت طويل من دخول قطعة المعدن إلى الفرن.
تشمل الخيارات الشائعة من سبائك الصلب المستخدمة في رؤوس المثقاب الملولبة درجات مثل 45CrNiMoV أو 42CrMo، وذلك حسب التصميم وعملية التصنيع. يتم اختيار هذه المواد لقدرتها على اكتساب مزيج مفيد من القوة والمتانة بعد معالجة مضبوطة.
لكن شهادة المواد وحدها لا تضمن جودة جسم القطعة.
بعد عملية التشكيل، يمكن للمعالجة المسبقة، كالتطبيع أو التلدين، أن تساعد في تخفيف الإجهاد الداخلي، وتحسين بنية الحبيبات، وتوفير حالة بدء أكثر تجانسًا لعمليات التشغيل والتصليد النهائي. إن تخطي هذه المرحلة، أو التعامل معها بشكل غير متسق، قد يُسبب مشاكل لاحقة في العملية.
يُعدّ تحضير السطح أمراً بالغ الأهمية أيضاً. فالزيوت والقشور والملوثات قد تؤثر على التسخين وتساهم في إزالة الكربون من السطح. وهذا مهم لأن السطح هو المكان الذي يبدأ فيه تآكل الخيوط وتآكل جسم الآلة وتلف الإجهاد في كثير من الأحيان.
قد يبدو جسم المثقاب ذو الطبقة السطحية غير المتناسقة مقبولاً عند الفحص الأولي، ولكنه قد يتصرف بشكل غير متوقع أثناء الخدمة.
نظام التحكم في الحرارة يحمي المتانة
من أكثر الأخطاء شيوعاً في المعالجة الحرارية هو اعتبار درجة الحرارة هي الرقم الوحيد المهم.
ليس كذلك.
يجب أن تتناسب درجة حرارة التسخين المستهدفة مع نوع الفولاذ المحدد والخصائص النهائية المطلوبة. قد تشير المراجع الصناعية إلى نطاقات تبريد تتراوح بين 850 و920 درجة مئوية لبعض أجسام رؤوس الحفر المصنوعة من سبائك الفولاذ، ولكن الإعداد الصحيح ليس موحدًا. يجب أن يستند إلى مواصفات العملية المعتمدة للمادة والأبعاد والنتيجة المرجوة.
يُعدّ ارتفاع درجة الحرارة ضارًا للغاية، إذ يُمكن أن يُسبب نمو الحبيبات، مما يُقلل من المتانة ويزيد من خطر التكسر عند الصدم. قد يُظهر جسم مثقاب الحفر صلابة كافية بعد المعالجة، ولكنه قد يظل يفتقر إلى مقاومة الصدمات اللازمة لظروف الحفر الصعبة.
معدل التسخين مهم أيضاً. فمثقاب الزر الملولب ليس مجرد كتلة فولاذية متجانسة. بل يحتوي على قنوات تنظيف، وفتحات أزرار، ومناطق لولبية، وتغيرات في سماكة المقطع. وقد يؤدي التسخين السريع أو غير المتساوي إلى إجهاد حراري قبل بدء عملية التبريد.
بالنسبة للأشكال الهندسية المعقدة، يمكن للتسخين التدريجي والتسخين المسبق أن يقلل من فرق درجة الحرارة بين السطح واللب. وهذا يساعد على تقليل احتمالية حدوث تشوه أو تشقق خلال الخطوة التالية.
الهدف ليس مجرد تسخين الجسم بسرعة، بل تسخينه بشكل متساوٍ.
يزداد الخطر عند التبريد السريع
يؤدي التبريد السريع إلى إنشاء بنية صلبة ضرورية لمقاومة التآكل، ولكنه أيضاً المكان الذي يصبح فيه الإجهاد الحراري خطيراً.
يؤثر اختيار وسيط التبريد على كلٍ من سرعة التبريد وخطر التشوه. يُبرّد الماء والماء المالح بقوة، لكن تبريدهما السريع قد يزيد من احتمالية التشقق أو التشوه. أما الزيت، فهو أقل قسوة بشكل عام، ويمكنه توفير تبريد أكثر تحكمًا للعديد من تطبيقات رؤوس الحفر الملولبة.
لا يوجد وسط تبريد "أفضل" عالميًا. يعتمد القرار على قابلية الفولاذ للتصليد، وأبعاد المثقاب، وشكله الهندسي، والهدف النهائي للأداء.
الأهم هو التحكم المستمر.
يحتاج وسط التبريد إلى درجة حرارة ثابتة ودوران منتظم. يجب أن يدخل جسم المثقاب في الوسط بالاتجاه الصحيح. قد يؤدي التبريد غير المتساوي إلى جعل منطقة ما أكثر صلابة، وأخرى أكثر ليونة، وثالثة تحت ضغط متبقٍ مفرط. في الاستخدام الميداني، تميل نقاط الضعف هذه إلى الظهور حول جذور الخيوط، أو مناطق التدفق، أو التحولات في شكل جسم المثقاب.
ولهذا السبب يجب أن يتعامل خط المعالجة الحرارية مع عملية التبريد السريع كعملية قابلة للتكرار، وليس كخطوة بسيطة للغمر والتبريد.
تُضفي عملية التصليد على جسم المثقاب توازنه الوظيفي
قد يكون الجسم المُقسّى حديثًا صلبًا، لكن الصلابة وحدها ليست الهدف. فالفولاذ غير المُقسّى أو المُقسّى بشكل سيئ قد يحتفظ بإجهاد مفرط ويصبح هشًا للغاية بحيث لا يمكن حفره بالدق.
تعمل عملية التصليد على تقليل الإجهاد المتبقي وتعديل الصلابة والمتانة ضمن نطاق قابل للاستخدام.
يُعدّ التوقيت عاملاً بالغ الأهمية. فتأخير عملية التصليد بعد التبريد السريع قد يزيد من خطر التشقق. كما يجب اختيار درجة الحرارة ومدة التصليد بما يتناسب مع نوع الفولاذ والخصائص المطلوبة. على سبيل المثال، تستخدم بعض تطبيقات رؤوس الحفر عالية المتانة درجات حرارة تصليد أعلى من 550 درجة مئوية، مع استهداف صلابة نهائية للجسم ضمن نطاق محدد، مثل 44-48 على مقياس روكويل C. هذه الأرقام هي مجرد مراجع للعملية، وليست بديلاً عن مواصفات المعالجة الحرارية المعتمدة من الشركة المصنعة.
السؤال الحقيقي هو نفسه دائماً: هل يمكن لجسم المثقاب أن يتحمل الصدمات المتكررة دون أن يفقد مقاومة التآكل التي تحمي أسنانه ومقاعد أزراره؟
هذا هو التوازن الذي صُممت دورة التبريد الجيدة لتحقيقه.
لا يمكن تجاهل التفاصيل المتعلقة بالخيوط وفتحات التدفق
ليس كل فشل يبدأ من وجه المِثقاب.
يمكن أن تؤدي التحولات الداخلية الحادة، ومناطق تخفيف الخيوط الخشنة، والخدوش، والتشطيب الرديء حول أخاديد التنظيف إلى تركيز الإجهاد. وتحت تأثير التبريد السريع والصدمات المتكررة، تصبح هذه المناطق نقاط انطلاق محتملة للتشققات.
يُفضّل في التصميم والتشطيب الجيد استخدام أنصاف أقطار ناعمة بدلاً من الزوايا الحادة كلما أمكن ذلك. يجب أن تكون مناطق الخيوط الحساسة نظيفة وخالية من التلف. تتطلب ثقوب وأخاديد التسوية عناية فائقة لأنها تجمع بين التآكل الكاشط وتغير سُمك المقطع.
لا يمكن لأفضل عملية معالجة حرارية أن تعوض بشكل كامل عن عوامل زيادة الإجهاد التي يمكن تجنبها في تصميم الجزء أو عملية التشغيل الآلي.
تُثبت مراقبة الجودة صحة العملية
لا ينبغي الحكم على لقمة الزر الملولبة من مظهرها فقط.
يساعد اختبار الصلابة في مواقع متعددة على تأكيد تجانس المادة في جميع أنحاء الجسم. ويمكن للاختبارات حول جذر السن اللولبي وسطح الجسم أن تكشف ما إذا كانت المعالجة قد وصلت إلى المناطق الأكثر أهمية. كما يوفر الفحص المعدني طبقة إضافية من التحكم، للتحقق من وجود مشاكل مثل ارتفاع درجة الحرارة، أو إزالة الكربون، أو بنية مجهرية غير مناسبة.
بالنسبة لشركات الحفر، هذا هو سبب أهمية مراقبة جودة الموردين. قد يكلف استخدام مثقاب رخيص الثمن ذي معالجة حرارية غير متناسقة أكثر في النهاية بسبب الاستبدال المبكر، وانخفاض معدل الاختراق، وفشل الخيوط، وتوقف العمل غير المتوقع.
جسم المثقاب هو الأساس الذي يربط الكربيد والخيوط وتصميم التنظيف معًا. وعندما يتم التحكم في المعالجة الحرارية، تزداد فرص الأداة بأكملها في أداء وظيفتها على أكمل وجه: البقاء سليمة، والحفاظ على القطر المطلوب، ونقل طاقة الحفر بكفاءة عبر الصخور.