
البثق الدافئ لريش الحفر المخروطية: طريق عملي لتحسين تصنيع أدوات حفر الصخور
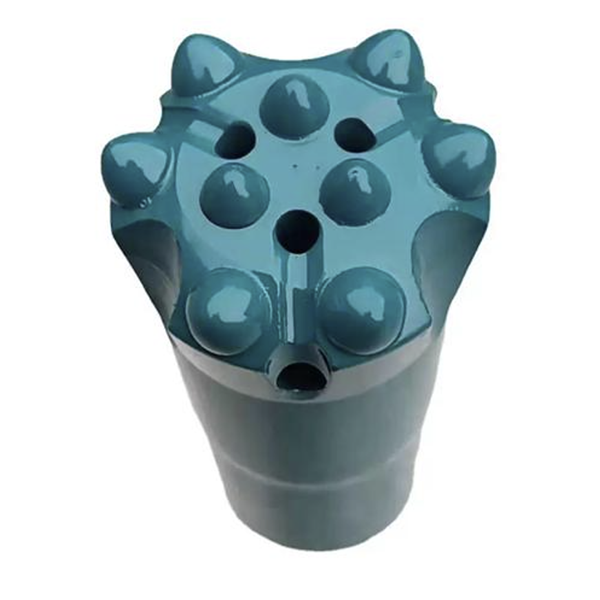
تُعدّ رؤوس الحفر المخروطية مكونات أساسية في العديد من تطبيقات الحفر والاستكشاف. فهي تعمل في بيئات قاسية، وتتعرض لأحمال صدمية متكررة، وتُستهلك بكميات كبيرة في مشاريع التعدين، واستخراج المحاجر، والحفر الجيوتقني، والإنشاءات. ونظرًا لهذه الظروف، يجب على المصنّعين تحقيق التوازن بين قوة رأس الحفر، ودقة أبعاده، وكفاءة الإنتاج، وتكلفة المواد.
تبدأ عملية تصنيع رؤوس الحفر المخروطية التقليدية عادةً بقضبان دائرية، وتعتمد على عمليات الخراطة والطحن والقطع الأخرى لتشكيل الشكل النهائي. هذه الطريقة مألوفة ومرنة، ولكنها قد تُسبب بعض التحديات. فالأشكال المعقدة تتطلب وقتًا أطول للتصنيع، وقد يكون استخدام المواد منخفضًا، كما أن انقطاع تدفق المعدن الناتج عن القطع قد يُقلل من مقاومة الإجهاد في المناطق المعرضة للإجهاد الشديد.
يُوفر البثق الدافئ خيارًا تصنيعيًا آخر لتصاميم رؤوس الحفر المخروطية المُختارة. فمن خلال تشكيل قطعة خام مُسخّنة ضمن نطاق درجة حرارة مُتحكّم به أقل من درجة حرارة إعادة تبلور المادة، يُمكن للمُصنّعين تقليل مقاومة التشوه مع الحفاظ على دقة الأبعاد وتدفق حبيبي داخلي أكثر استمرارية. بالنسبة لمُصنّعي أدوات الحفر، لا يقتصر الهدف على استبدال عمليات التشغيل الآلي فحسب، بل يتعداه إلى ابتكار مسار إنتاج أكثر استقرارًا يدعم الجودة والإنتاجية وموثوقية الأدوات على المدى الطويل.
لماذا تُعدّ طريقة تشكيل المثقاب المخروطي مهمة؟
يجب أن تنقل أداة حفر الصخور طاقة الصدم بكفاءة من سلسلة الحفر إلى الصخر. ولذلك، يجب أن يتحمل جسم المثقاب الأحمال المتكررة والاهتزازات والتآكل وخطر التصدع الناتج عن الإجهاد. وتؤثر جودة التصنيع بشكل مباشر على هذا الأداء.
عند إنتاج مكون مخروطي الشكل بشكل أساسي عن طريق التشغيل الآلي، قد تُزال كمية كبيرة من المادة من القضيب الأصلي. وهذا بدوره قد يزيد من الهدر ويطيل مدة دورة الإنتاج. كما أن التشغيل الآلي يكشف بنية المعدن الأصلية بدلاً من توجيه تدفق الألياف حول الشكل النهائي.
تُتيح عملية التشكيل الحفاظ على كمية أكبر من المادة، كما تُساعد خطوط التدفق الداخلية على مُطابقة الشكل الخارجي للجزء. من حيث المبدأ، يُمكن أن يكون هذا مفيدًا للمكونات التي تتعرض لأحمال دورية. مع ذلك، تعتمد النتيجة النهائية على عوامل عديدة، منها اختيار المادة، والتحكم في التسخين، وتصميم القالب، والتشحيم، وقوة التشكيل، والمعالجة الحرارية، وفحص الجودة.
لهذا السبب، ينبغي النظر إلى عملية البثق الدافئ على أنها نظام تصنيع خاضع للتحكم بدلاً من كونها خطوة إنتاج واحدة.
ما هي عملية البثق الدافئ؟
غالباً ما تنقسم عمليات البثق إلى البثق البارد والبثق الدافئ والبثق الساخن وفقاً لدرجة حرارة التشكيل.
تُتيح عملية البثق على البارد دقة أبعاد ممتازة وجودة سطح عالية، إلا أن مقاومة المادة للتشوه تكون مرتفعة نسبيًا. وهذا يزيد من سعة المكبس المطلوبة وحمل الأداة. وقد تتطلب الأجزاء المشكلة على البارد معالجة إضافية للتحكم في تصلبها أثناء التشغيل.
يقلل البثق الساخن من مقاومة التشكيل بشكل كبير، ولكنه قد يؤدي إلى المزيد من الأكسدة، وانخفاض دقة الأبعاد، ومخاوف محتملة تتعلق بجودة السطح.
تهدف عملية البثق الدافئ إلى توفير مسار وسطي. يتم تسخين قطعة العمل فوق درجة حرارة الغرفة ولكن دون نطاق إعادة التبلور. عند درجة الحرارة المناسبة، يصبح تشكيل المادة أسهل من البثق البارد، مع تجنب بعض مشكلات الحجم والتحكم في الأبعاد المرتبطة بالتشكيل عند درجات الحرارة العالية.
بالنسبة لتصنيع رؤوس المخروط، قد يوفر البثق الدافئ العديد من المزايا المحتملة:
قوة تشكيل أقل مقارنة بالبثق على البارد
تحكم أفضل في الأبعاد مقارنة بالعديد من طرق التشكيل الحراري
انخفاض في هدر المواد مقارنة بعمليات القطع المكثفة
تحسين محتمل لتدفق المعدن حول شكل القطعة
مناسبة للإنتاج بكميات كبيرة عندما تكون الأدوات والتحكم في العمليات راسخة بشكل جيد
مسار عملية تصنيع لقمة مخروطية بالبثق الدافئ
تبدأ العملية النموذجية باختيار قطر وطول مناسبين للقطعة الخام. يجب تحديد حجم القطعة بدقة لتقليل التشوه الزائد مع ضمان توفر كمية كافية من المادة لملء تجويف القالب. يساهم التحضير الجيد للقطعة الخام في ضمان ملء مستقر، ويقلل من مخاطر العيوب، ويساعد على حماية قوالب التشكيل.
ثم تُسخّن قطعة العمل إلى درجة حرارة التشكيل المحددة. وتعتمد درجة الحرارة المثلى على نوع الفولاذ، وشكل القطعة، ومستوى التشوه، وقدرة المعدات. بالنسبة لسبائك الفولاذ متوسطة الكربون، مثل 40Cr، تشير المناقشة الفنية الأصلية إلى أن نطاق التشكيل الدافئ المُتحكم به يُمكن أن يُقلل من مقاومة التشوه مع تجنب الأكسدة السطحية الشديدة المرتبطة بدرجات الحرارة الأعلى بكثير.
يُعد التسخين بالحثّ مفيدًا بشكل عام لقدرته على توفير تسخين سريع ومتكرر. مع ذلك، ينبغي التحقق من درجة الحرارة المستهدفة من خلال تجارب العملية ومراقبة الإنتاج. فالتسخين الزائد قد يزيد من الأكسدة وتكوّن القشور السطحية، بينما التسخين غير الكافي قد يزيد من حمل التشكيل ويسرّع من تآكل القالب.
بعد التسخين، يُوضع المُزلِّق على قطعة العمل وتجويف القالب. تُوضع القطعة الخام في القالب، وتُضبط بدقة، ثم تُضغط لتشكيلها. يُفتح القالب بعد شوط التشكيل، ويقوم نظام طرد بإخراج قطعة العمل المُشكَّلة.
يبدو هذا بسيطاً، لكن كل مرحلة تتطلب تحكماً دقيقاً. فالتسخين غير المتساوي، أو التشحيم غير الكافي، أو حجم القطعة الخام غير الصحيح، أو عدم استقرار محاذاة القالب، كلها عوامل قد تؤدي إلى عدم اكتمال التعبئة، أو الالتصاق، أو اختلاف الأبعاد، أو تلف الأدوات قبل الأوان.
دور التشحيم
يُعدّ التشحيم أحد أهمّ عناصر عملية البثق الدافئ. يجب أن يُقلّل المُشحّم الاحتكاك، ويحمي سطح القالب، ويُساعد قطعة العمل على التدفق إلى التجويف، وأن يظلّ فعّالاً عند درجة حرارة التشكيل.
في صناعة رؤوس الحفر المخروطية، قد يشتمل نظام التشحيم على مواد أساسها الجرافيت أو تركيبات أخرى تتحمل درجات الحرارة العالية وتناسب العملية المختارة. يجب أن يلتصق المُشحِّم بسطح القالب بإحكام وأن يُشكِّل طبقة ثابتة أثناء التشكيل. في حال عدم انتظام التشحيم، قد يزداد حمل الضغط، ويقلّ تشطيب السطح، وقد يتآكل القالب بشكل أسرع.
ينبغي على المصنّعين التحقق من أداء مواد التشحيم من خلال تجارب تراعي درجة حرارة التشكيل، ومدة التثبيت، والضغط، ومادة الأداة، وشكل القطعة. قد لا يؤدي مُشحّمٌ يعمل بكفاءة على مكبس أو قالب معين الأداء نفسه في بيئة إنتاج أخرى.
اعتبارات تصميم القوالب
يؤثر تصميم القالب بشكل كبير على استقرار عملية البثق الساخن وجدواها التجارية. غالبًا ما تتميز القطع المخروطية الشكل بأقطار متغيرة وخطوط محيطية معقدة، لذا يجب أن يوجه القالب تدفق المادة دون التسبب في احتكاك مفرط أو تركيز إجهاد موضعي.
يمكن أن يكون تصميم القالب المنفصل مفيدًا لإزالة رؤوس القطع المخروطية المُشكّلة. وتُعد زاوية ميل أسطح التلامس في القالب بالغة الأهمية. فإذا كانت زاوية الميل كبيرة جدًا، فقد تنفصل أسطح التلامس تحت تأثير الحمل. أما إذا كانت صغيرة جدًا، فقد يصعب تحرير القالب أو قد يفقد استقراره أثناء العملية.
أشارت المناقشة الفنية الأصلية إلى أن زاوية ميل 15 درجة تُعدّ مرجعًا فعالًا في التصميم الذي تم اختباره. ولا ينبغي اعتبار هذه القيمة مواصفةً عامة، بل هي مرجعٌ خاص بالعملية، ويجب التحقق منه بناءً على المادة الفعلية، وحجم القطعة، وقوة الضغط، وبنية القالب المستخدمة في الإنتاج.
يُعدّ وجود آلية طرد موثوقة أمرًا بالغ الأهمية. فعندما يبقى رأس المخروط المُشكّل مُلتصقًا بإحكام بتجويف القالب أو المثقب، قد يؤدي إزالته يدويًا إلى إبطاء دورة الإنتاج وخلق مخاطر على السلامة. ويساعد نظام الإيقاف والطرد المصمم بشكل صحيح على فصل قطعة العمل عن الأدوات، ويدعم استمرارية الإنتاج.
فوائد الإنتاج ومراقبة الجودة
بالمقارنة مع الطرق التي تعتمد بشكل أساسي على عمليات التشغيل الآلي، قد يُحسّن البثق الدافئ من استخدام المواد ويقلل من عدد عمليات القطع. كما قد يُحسّن من كفاءة الإنتاج للأجزاء المتكررة ذات الأحجام الكبيرة. وتُعدّ هذه التقنية جذابة بشكل خاص عندما يكون شكل الجزء معقدًا بما يكفي لجعل التشغيل الآلي بطيئًا، ولكنه في الوقت نفسه موحد بما يكفي لتبرير استخدام أدوات مخصصة.
مع ذلك، فإن عملية البثق الدافئ ليست بالضرورة الخيار الأمثل لكل أنواع رؤوس القطع المخروطية. يجب مراعاة عوامل عديدة، منها الاستثمار في الأدوات، وصيانة القوالب، وقدرة المكابس، وتجانس المواد، وموارد مراقبة الجودة.
ينبغي أن تتضمن خطة الفحص الشاملة فحوصات الأبعاد، وفحوصات حالة السطح، والتحقق من الصلابة بعد أي معالجة حرارية مطلوبة، وتقييم العيوب الداخلية عند الحاجة. كما ينبغي على المصنّعين مراقبة قوة التشكيل، ودرجة حرارة القطعة الخام، وحالة التشحيم، واتجاهات تآكل القالب. تُسهّل هذه السجلات تحديد أي انحراف في العملية قبل أن يتحول إلى مشكلة جودة.
خاتمة
تُعدّ عملية البثق الدافئ طريقة واعدة لتصنيع رؤوس الحفر المخروطية ومكونات أدوات حفر الصخور الأخرى التي تتطلب قوةً وثباتًا وكفاءةً في الإنتاج. ومن خلال الجمع بين التسخين المُتحكّم به، والتشحيم المناسب، وتصميم القالب المُستقر، والإخراج الموثوق، يُمكن للمُصنّعين تقليل مقاومة التشكيل مع الحفاظ على دقة الأبعاد المُفيدة وتحسين استخدام المواد.
الدرس الأهم هو ضرورة تصميم عملية التشكيل كنظام متكامل. فدرجة الحرارة، وشكل القطعة الخام، والأدوات، والتشحيم، وقدرة المكبس، ومعايير الفحص، كلها عوامل تعمل بتناغم. ومع التحقق الدقيق، يمكن أن يصبح التشكيل بالبثق الدافئ أسلوبًا تصنيعيًا قيّمًا لشركات أدوات الحفر التي تسعى إلى تحسين كلٍ من الإنتاجية ومتانة المنتج.



