كيف تؤثر عمليات درفلة الفولاذ المجوف على عمر خدمة قضبان الحفر H22
كيف تؤثر عمليات درفلة الفولاذ المجوف على عمر خدمة قضبان الحفر H22
يُعدّ الفولاذ المجوف المستخدم في حفر الصخور المادة الخام الأساسية المستخدمة في تصنيع قضبان الحفر الصخرية. وتؤثر عملية الدرفلة التي يخضع لها بشكل مباشر على جودة الثقوب الداخلية، والبنية المجهرية، ومقاومة الإجهاد، والعمر التشغيلي الإجمالي.
بالنسبة لقضبان الحفر H22 المصنوعة من فولاذ 40SiMnCrNiMo، تُقارن عادةً ثلاث طرق إنتاج: الدرفلة الساخنة مع الحفر والتجويف، والثقب الساخن متبوعًا بالسحب الساخن، والثقب الساخن متبوعًا بالدرفلة الساخنة. تُنتج كل طريقة ظروفًا مختلفة للسطح الداخلي، وبالتالي تؤثر على أداء قضيب الحفر في تطبيقات التعدين.
ثلاث طرق لإنتاج الفولاذ المجوف
الدرفلة الساخنة المثقوبة والمجوفة
تبدأ هذه العملية بحفر ثقب نافذ في قطعة فولاذية صلبة باستخدام آلة حفر عميقة. ثم تُدحرج القطعة الفولاذية على الساخن فوق قالب.
نظرًا لأن الثقب الداخلي يُصنع بالتشغيل الآلي، فإن سطحه الداخلي أملس وخالٍ من عيوب الثقب الشائعة كالتشقق والخدوش. كما أنه يوفر دقة أبعاد عالية. أما عيوبه الرئيسية فتتمثل في انخفاض كفاءة استخدام المواد، وارتفاع تكلفة التشغيل الآلي، وانخفاض كفاءة الإنتاج.
ثقب ساخن ورسم ساخن
في هذه العملية، يتم ثقب القطعة المعدنية المسخنة على مثقب مانسمان لتشكيل قالب مجوف. ثم يتم تقليل حجم القالب إلى الحجم المطلوب من خلال عملية السحب الساخن.
تُوفر هذه الطريقة إنتاجية عالية ومعدل عائد مرتفع، مما يجعلها عملية شائعة لتصنيع فولاذ الحفر المجوف سداسي الشكل H22. مع ذلك، قد تُسبب عملية الثقب تمزقات وشقوقًا دقيقة في الجدار الداخلي. قد تُصبح هذه العيوب نقاطًا لبدء تشققات الإجهاد أثناء الحفر.
ثقب الجسم الساخن واللف الساخن
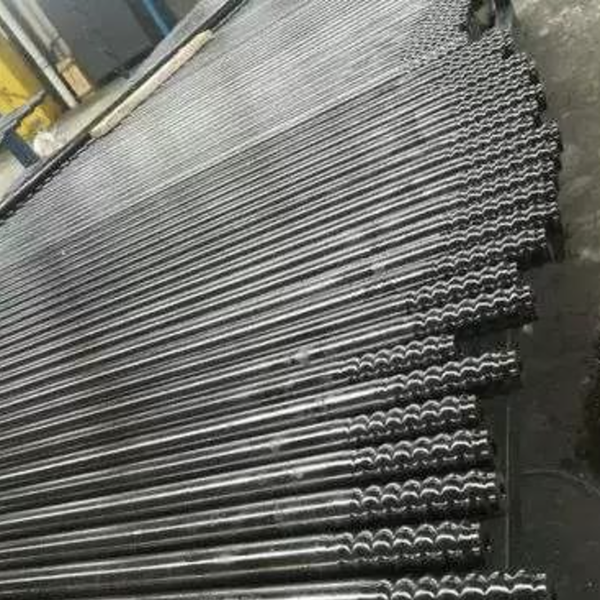
تبدأ هذه الطريقة أيضًا بالثقب الساخن، ولكن يتم تقليل حجم القطعة المجوفة باستخدام الدرفلة الساخنة المدعومة بالمندل بدلاً من السحب الساخن.
بالمقارنة مع السحب على الساخن، ينتج عن الدرفلة على الساخن تشوه أكثر تجانسًا واستمرارية أفضل للمعدن. كما أنها توفر إمكانات أكبر لتحسين البنية المجهرية وعمر خدمة أطول.
جودة السطح الداخلي مهمة
يُعد السطح الداخلي للفولاذ المجوف مهمًا لأن العيوب الموجودة داخل فتحة التدفق يمكن أن تركز الإجهاد تحت تأثير الأحمال المتكررة.
يتميز الفولاذ المدرفل على الساخن والمثقوب عادةً بجدار داخلي أملس خالٍ من عيوب التمزق أو الطي. أما المواد المثقوبة على الساخن فقد تُظهر درجات متفاوتة من التمزق والخدوش والأكسدة. ومن بين طريقتي الثقب على الساخن، يُمكن أن يُوفر الثقب على الساخن متبوعًا بالدرفلة على الساخن جودةً أفضل قليلاً للثقوب الداخلية مقارنةً بالثقب على الساخن متبوعًا بالسحب على الساخن.
نتائج اختبارات العمر الصناعي
في الاختبارات الميدانية، تم إنتاج فولاذ H22 سداسي مجوف من نفس دفعة سبيكة 40SiMnCrNiMo باستخدام الطرق الثلاث. تم توحيد عملية المعالجة الحرارية اللاحقة، وخضعت قضبان الحفر النهائية للاختبار في عمليات حفر المناجم.
حققت قضبان الحفر المثقبة والمُشكّلة بالدرفلة الساخنة أعلى متوسط عمر خدمة. وكان متوسط عمر قضبان الحفر المصنعة بتقنية التثقيب الساخن والسحب الساخن، وتقنية التثقيب الساخن والدرفلة الساخنة، متقارباً بشكل عام.
مع ذلك، اختلفت أنماط الفشل. كانت القضبان المثقوبة والمسحوبة على الساخن أكثر عرضةً للكسر المبكر الناتج عن الإجهاد من الثقب الداخلي. أما القضبان المثقوبة والمدرفلة على الساخن، فكانت تتمتع ببنية أكثر تجانسًا، وأظهرت إمكانية أكبر لعمر افتراضي أطول بعد تحسين عملية التصنيع.
خاتمة
تؤثر تقنية الدرفلة الفولاذية المجوفة بشكل مباشر على عمر قضبان الحفر. توفر الدرفلة الساخنة للثقوب المجوفة أفضل جودة للثقوب الداخلية وأداءً ممتازًا من حيث عمر الإجهاد، على الرغم من ارتفاع تكلفتها وانخفاض كفاءتها.
تُوفر عملية التثقيب الساخن متبوعة بالدرفلة الساخنة تشوهًا أكثر تجانسًا من عملية السحب الساخن، ولها إمكانات أكبر لتحسين البنية المجهرية وإطالة العمر التشغيلي الأقصى لقضبان الحفر H22. بالنسبة للمصنعين ومقاولي الحفر، يُعد التحكم في جودة الثقوب الداخلية أمرًا بالغ الأهمية للحد من حالات الفشل الناتجة عن الإجهاد وتحسين موثوقية حفر الصخور.