
خيوط حلزونية دائرية وطحن دوار لمكونات حفر الصخور
تُعدّ الوصلات الملولبة أساسية في أنظمة حفر الصخور، حيث تربط قضبان الحفر، ومحولات السيقان، والوصلات، وريش الحفر، وأجزاء أخرى من سلسلة الحفر. وفي تطبيقات التعدين والإنشاءات الصعبة، يجب أن تنقل هذه الوصلات طاقة الصدمات وعزم الدوران العالي مع مقاومة الإجهاد والتآكل والاهتزازات ودورات التوصيل والفصل المتكررة.
تستخدم العديد من الخيوط التقليدية جوانب مستقيمة أو مقاطع جانبية زاوية. مع ذلك، تستخدم بعض مكونات الحفر والتعدين الثقيلة خيوطًا حلزونية دائرية، تُسمى أحيانًا خيوطًا موجية الشكل لأن مقطعها العرضي المحوري يتكون من أقواس متصلة ملساء. توفر هذه الخيوط وصلة قوية ذات مقاومة جيدة للصدمات ونقل فعال لعزم الدوران.
إنتاج لولب حلزوني دائري بدقة قد يكون صعباً، خاصةً في المكونات الطويلة والرفيعة. قد تكون عملية الخراطة التقليدية بطيئة ويصعب التحكم بها. يوفر الطحن الدوراني طريقة تصنيع بديلة يمكنها تحسين الإنتاجية ودعم هندسة لولبية متسقة.
ما هو الخيط الحلزوني الدائري؟
يتم إنشاء سطح حلزوني دائري بتحريك مقطع توليد دائري على طول مسار حلزوني أسطواني. يتبع مركز دائرة التوليد الحلزون، بينما يظل المقطع الدائري موجهًا بالنسبة لمحور الخيط.
والنتيجة هي خيط ذو محيط أملس ومستدير. فبدلاً من الزوايا الحادة، تتصل القمة والجذر بأسطح منحنية. وهذا الشكل الهندسي هو ما يجعل من الممكن وصف المظهر الجانبي بأنه خيط موجي.
تُستخدم الخيوط الحلزونية المستديرة في العديد من التطبيقات الشاقة، بما في ذلك:
قضبان حفر ملولبة ووصلات فولاذية للحفر
محول ساق وواجهات توصيل
آلات حفر الصخور الثقيلة
أدوات الحفر اللولبية
مضخات لولبية ومعدات نقل
مكونات ميكانيكية كبيرة ملولبة تتطلب قدرة تحمل عالية للأحمال
يجب تصميم هندسة السن اللولبي بدقة وفقًا لظروف التشغيل المقصودة. يؤثر كل من القطر، والخطوة، وعمق السن اللولبي، ونصف قطر القمة، ونصف قطر الجذر، والمادة، والمعالجة الحرارية، وتفاوتات الوصلة على الأداء النهائي.
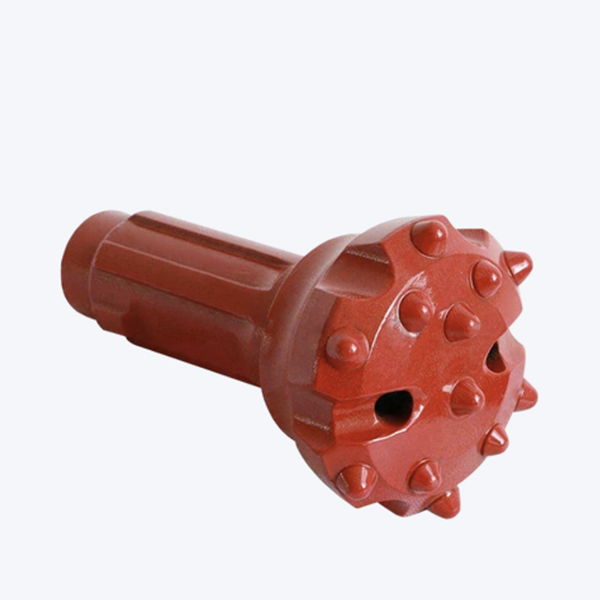
مزايا قطاعات الخيوط الدائرية
يمكن أن توفر أشكال الخيوط الدائرية فوائد مفيدة في تطبيقات الحفر التي تتطلب قوة صدم عالية.
أولاً، يساعد التصميم الهندسي الانسيابي على تقليل تركيز الإجهاد الموضعي. فالزوايا الحادة قد تصبح نقاط بدء الإجهاد، خاصةً عند التعرض للصدمات والدوران المتكررين. أما الجذر والقمة المستديران فيوزعان الحمل بشكل أكثر تجانساً عبر الوصلة.
ثانيًا، توفر هذه الخيوط صلابة جيدة للوصلة. فعندما يتم تصنيع شكل الخيط والمكونات المتصلة به بدقة، يمكن للوصلة نقل عزم دوران كبير مع الحفاظ على تثبيت محكم.
ثالثًا، قد توفر الخيوط الدائرية مقاومة عالية للإجهاد الناتج عن الصدمات. تتعرض أدوات حفر الصخور لدورات إجهاد متكررة، وليس لحمل ثابت واحد. يجب أن يتحمل نظام الخيوط التأثيرات المشتركة للصدمات والاهتزازات والالتواءات والانحناءات والتلوث الكاشط.
وأخيرًا، تشير المقالة الأصلية إلى إمكانية فكّ الخيوط الحلزونية الدائرية بسرعة في التطبيقات المناسبة. ويعتمد الأداء العملي الميداني على نظافة الخيوط، والتشحيم، وحالة التآكل، وتصميم الخيوط، وإجراءات التوصيل الصحيحة.
تحديات التصنيع
على الرغم من أن الخيوط الدائرية توفر خصائص أداء مفيدة، إلا أنها ليست سهلة التشكيل. فخطوتها الكبيرة، وعمقها الضحل، ونسبة طولها إلى قطرها العالية قد تُسبب صعوبات في الإنتاج.
تتميز القضبان الملولبة الطويلة عادةً بصلابة محدودة. أثناء عملية التشغيل، قد تتسبب قوى القطع في حدوث انحراف واهتزاز. إذا تحركت قطعة العمل بشكل مفرط، فقد يصبح شكل السن اللولبي غير دقيق، وقد تتدهور جودة السطح، وقد يزداد تآكل الأداة.
قد تشمل أساليب الإنتاج التقليدية الخراطة أو التشغيل الآلي الموجه بالقوالب. قد تكون هذه الأساليب مناسبة للكميات الصغيرة، ولكنها قد تنطوي على عدة عيوب:
كفاءة تشغيل منخفضة
شحذ الأدوات المعقدة
عبء عمل مرتفع على المشغل
إنتاج القوالب الصعبة
اتساق محدود في شكل الخيط
ارتفاع تكلفة الأدوات والإعداد
بالنسبة للإنتاج بكميات كبيرة أو المكونات ذات الخيوط الطويلة، غالباً ما يحتاج المصنعون إلى طريقة تعمل على تحسين كل من الإنتاجية وقابلية التكرار.
الطحن الدوار كبديل
تُعدّ عملية الطحن الدوراني طريقةً للتصنيع يتم فيها استخدام رأس قطع دوّار لتشكيل قطعة العمل التي تدور وتتحرك محوريًا. وتُنتج الحركة النسبية بين أداة القطع وقطعة العمل شكل الخيط.
بالنسبة للخيوط الحلزونية الدائرية، يمكن استخدام نظام قطع داخلي دوّار. تُثبّت قطعة العمل في مخرطة أو آلة مُعدّلة، بينما يحلّ رأس دوّار مُخصّص محلّ منزلق الأدوات التقليدي أو يُركّب في الموضع المطلوب. تتم مزامنة دوران قطعة العمل والتغذية المحورية بحيث تتوافق دورة واحدة لقطعة العمل مع خطوة الخيط المطلوبة.
يدور رأس القطع بسرعة أعلى بكثير من سرعة قطعة العمل. وهذا يسمح لأداة قطع بسيطة نسبياً بتشكيل شكل الخيط الدائري أثناء تقدم قطعة العمل.
بالمقارنة مع الخراطة التقليدية، يمكن أن توفر عملية الطحن الدوراني العديد من المزايا:
كفاءة أعلى في عمليات التشغيل الآلي
سهولة شحذ واستبدال الشفرات
تقليل جهد المشغل
تحكم أفضل في شكل الخيط
تحسين تشطيب السطح
القدرة على التكيف مع أدوات الآلات العامة المعدلة
تشير المقالة الأصلية إلى أن عملية الطحن الدوراني تُحسّن الكفاءة عدة مرات مقارنةً بطرق الخراطة التقليدية. ويعتمد التحسن الفعلي على صلابة الماكينة، وحجم قطعة العمل، ومادة الأداة، ومعايير القطع، ووقت الإعداد، وحجم الإنتاج.
إعداد وضبط الآلة
يُعدّ الإعداد الصحيح أمراً بالغ الأهمية. يجب وضع رأس الدوران بدقة بالنسبة لمحور قطعة العمل. يجب أن يتطابق قطر القطع والإزاحة مع هندسة الخيط المطلوبة.
يجب اختيار تروس الماكينة بعناية. تحدد العلاقة بين دوران المغزل وحركة العربة خطوة السن اللولبي. إذا كان التزامن غير صحيح، فلن يفي السن اللولبي الناتج بمتطلبات التصميم.
بالنسبة للقضبان الطويلة والرفيعة، قد يلزم استخدام دعامات ثابتة للحد من الانحراف والاهتزاز. يمكن للدعامات الأمامية الثابتة، أو الدعامات الخلفية الثابتة، أو أنظمة الدعم المدمجة تحسين الصلابة أثناء عملية التشغيل. كما يمكن لأنظمة الدعم المغناطيسية الحديثة أو أنظمة الدعم المتخصصة أن تقلل الاهتزاز بشكل أكبر عند الحاجة.
تشير المقالة إلى أن الخيوط ذات الخطوة الطويلة تتطلب غالبًا سرعة منخفضة لقطعة العمل. ويُقدَّم نطاق سرعة يتراوح بين 0.5 و5 دورات في الدقيقة تقريبًا كمرجع للعملية. في بعض الحالات، قد يلزم وجود آلية لخفض السرعة في نظام القيادة الرئيسي. يجب التحقق من صحة هذه القيم وفقًا للآلة الفعلية، والقاطع، والمادة، وتصميم الخيط.
معايير القطع والأدوات
يعتمد أداء الطحن الدوراني على المزيج الصحيح من سرعة القطع، وسرعة القاطع، والتغذية لكل سن، وعمق القطع، وسرعة قطعة العمل.
بالنسبة للعديد من الخيوط الحلزونية الدائرية، يمكن تشكيل عمق الخيط بالكامل في تمريرة واحدة. أما إذا كان عمق الخيط كبيرًا، كما هو الحال عند تجاوز 8 مم في المثال المذكور، فقد يلزم إجراء عدة تمريرات. تتطلب عملية التشكيل متعددة التمريرات محاذاة دقيقة للطور. يجب أن تعود أداة القطع إلى شكل الموجة المتشكلة مسبقًا في الموضع الصحيح. في حال وجود خطأ في الطور، قد تتسبب التمريرة الثانية في تلف شكل الخيط.
ينبغي اختيار مادة أداة القطع وفقًا لمادة قطعة العمل، وصلابتها، وسرعة القطع، والتشطيب المطلوب. ويذكر المصدر درجات الكربيد YT15 وYC8 كأمثلة تاريخية. أما اختيار الأدوات الحالي فينبغي أن يتبع توصيات مورد أدوات القطع وأن يتم التحقق منه من خلال تجارب مضبوطة.
التبريد، والتحكم في الرقائق، والسلامة
قد تُولّد عملية الطحن الدوراني درجات حرارة عالية للقطع نظرًا لدوران أداة القطع بسرعة. يُمكن استخدام الهواء المضغوط أو القطع الجاف في بعض بيئات الإنتاج، ولكن التبريد بالرذاذ يُمكن أن يُقلل من درجة حرارة القطع والتشوه الحراري لقطعة العمل عند تطبيقه بشكل صحيح.
يساهم خفض الحرارة في تحسين عمر أداة القطع، وحماية جودة السطح، ودعم دقة الأبعاد. يجب أن تتناسب استراتيجية التبريد مع نوع المادة، وأداة القطع، وهيكل الماكينة، ومتطلبات السلامة المحلية.
يُعدّ التحكم في الرايش أمرًا بالغ الأهمية. يتغير عمق القطع ومقطع الرايش باستمرار أثناء تشغيل الخيوط الدائرية، مما قد يؤدي إلى تكسر الرايش بشكل غير متوقع وتناثره خارج منطقة القطع. لذا، يُنصح باستخدام حاجز أو غطاء واقٍ. يجب على المشغلين اتباع إجراءات السلامة الخاصة بالآلة، وارتداء معدات الوقاية الشخصية المناسبة، والابتعاد عن الأجزاء الدوارة.
خاتمة
توفر الخيوط الحلزونية الدائرية شكلاً فعالاً للوصلات في معدات حفر الصخور والتعدين التي تتطلب أداءً عالياً. ويمكن لتصميمها وتصنيعها بشكل صحيح أن يدعم نقل عزم الدوران العالي، وصلابة الوصلة، ومقاومة إجهاد الصدمات.
توفر عملية الطحن الدوراني طريقة فعالة لتشكيل هذه الأشكال المعقدة للخيوط. بفضل الإعداد الدقيق، ودعم قطعة العمل الثابت، والتغذية المتزامنة، ومعايير القطع المناسبة، والتبريد السليم، يمكن للمصنعين تحسين الإنتاجية مع الحفاظ على دقة الشكل وجودة السطح.
بالنسبة لمصنعي قضبان الحفر والمعدات الثقيلة، فإن جودة الخيوط ليست تفصيلاً ثانوياً، بل هي عامل أساسي في نقل الطاقة بشكل موثوق، وعمر الأدوات، وإنتاجية المشغل، والتكلفة الإجمالية للحفر.



